Apa Itu Katup Jarum Stainless Steel dan Cara Kerjanya
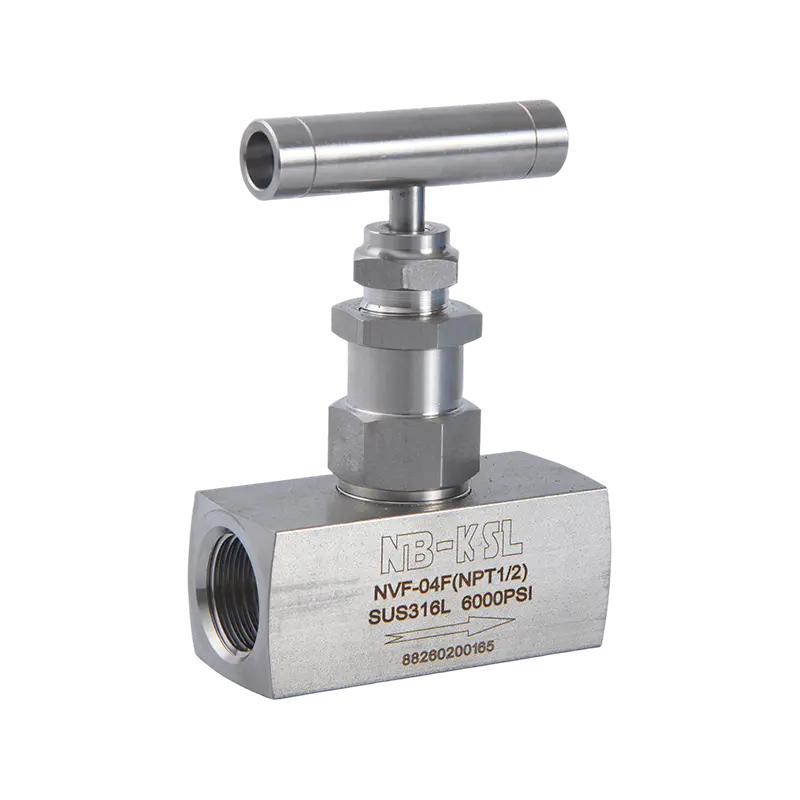
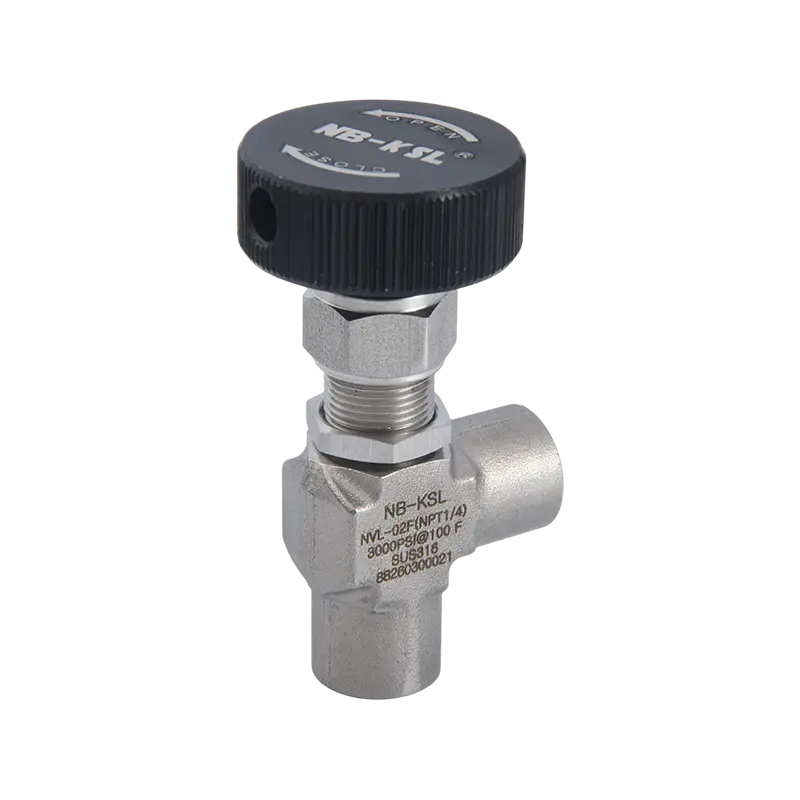
Katup jarum mengontrol aliran melalui lubang lubang kecil dengan memajukan atau menarik batang berbentuk jarum yang meruncing ke dalam dan keluar dari dudukan yang dibuat dengan mesin presisi. Saat roda tangan atau aktuator berputar, benang batang menggerakkannya secara linier, membuka atau menutup celah antara ujung jarum dan dudukan dengan resolusi yang sangat halus. Satu putaran penuh dari handwheel katup jarum hanya mengubah posisi batang 0,5 hingga 1,5mm , memberi operator kontrol yang sangat presisi terhadap laju aliran kecil.
Mengapa Stainless Steel Menjadi Bahan Pilihan untuk Sebagian Besar Aplikasi
Katup Jarum Stainless Steel mendominasi pasar katup jarum yang digunakan dalam instrumentasi, pengendalian proses, minyak dan gas, kimia, farmasi, dan aplikasi kelautan karena baja tahan karat memberikan kombinasi sifat yang tidak dapat ditandingi oleh bahan katup umum lainnya:
- Ketahanan korosi: Baja tahan karat kelas 316 (kelas paling umum untuk katup jarum) mengandung 16 hingga 18% kromium, 10 hingga 14% nikel, dan 2 hingga 3% molibdenum, memberikan ketahanan yang sangat baik terhadap klorida, asam ringan, dan sebagian besar bahan kimia proses yang ditemui di jalur instrumentasi industri.
- Kemampuan tekanan: Badan katup jarum tahan karat 316 yang ditempa diberi peringkat 6.000 psi (414 bar) merupakan standar dalam pelayanan instrumentasi. Varian tekanan tinggi mencapai 10.000 hingga 20.000 psi (690 hingga 1.380 bar) untuk aplikasi pengujian hidrolik dan gas.
- Kisaran suhu: Katup jarum baja tahan karat berfungsi dengan andal mulai dari suhu kriogenik hingga minus 196°C (minus 321°F) dengan bahan tempat duduk yang sesuai, hingga 600°C (1.112°F) dalam konfigurasi kursi serba logam.
- Kebersihan: Permukaan baja tahan karat 316 yang halus dan tidak berpori tahan terhadap adhesi bakteri dan dapat disterilkan dengan uap, sehingga katup jarum tahan karat dapat diterima berdasarkan standar sanitasi FDA dan 3A dalam produksi farmasi dan makanan.
- Kompatibilitas dengan layanan oksigen: Setelah prosedur degreasing dan pembersihan yang sesuai, katup jarum baja tahan karat disetujui untuk layanan oksigen dan gas pengoksidasi di mana baja karbon dan kuningan dilarang.
Nilai Baja Tahan Karat yang Digunakan pada Katup Jarum: 304, 316, dan 316L
Tidak semua katup jarum stainless menggunakan paduan yang sama. Nilai tersebut mempengaruhi kinerja korosi, kemampuan las, dan biaya:
Nilai baja tahan karat yang digunakan pada katup jarum dibandingkan berdasarkan komposisi, ketahanan korosi, dan servis yang direkomendasikan | Kelas | Kr % | Tidak % | Bulan% | Keuntungan Utama | Layanan yang Direkomendasikan |
| 304 | 18 hingga 20 | 8 hingga 10,5 | Tidak ada | Biaya rendah, ketahanan korosi umum | Proses pedalaman non-klorida, air, udara |
| 316 | 16 hingga 18 | 10 hingga 14 | 2 hingga 3 | Ketahanan klorida dan asam | Minyak dan gas, kelautan, kimia, instrumentasi |
| 316L | 16 hingga 18 | 10 hingga 14 | 2 hingga 3 | Rendah karbon, tahan terhadap pembusukan las | Majelis farmasi, sanitasi, las |
Bahan Kursi Katup Jarum dan Pengaruhnya terhadap Penyegelan dan Suhu
Dudukannya adalah permukaan perapat yang bersentuhan dengan ujung jarum ketika katup ditutup. Bahan dudukan menentukan kualitas penutup katup, batas suhu, dan kompatibilitas dengan cairan proses:
- PTFE (politetrafluoroetilen): Bahan kursi yang paling umum. Memberikan penutup kedap gelembung pada gaya dudukan rendah, ketahanan kimia yang sangat baik terhadap sebagian besar cairan, dan kisaran suhu minus 200°C hingga plus 200°C . Cukup lembut untuk menyesuaikan diri dengan ketidaksempurnaan kecil pada permukaan jarum, memberikan penghentian yang andal bahkan setelah pemakaian sedang.
- Nilon (poliamida): Biaya lebih rendah dari PTFE, sifat penyegelan yang baik, tetapi suhu terbatas sekitar ditambah 120°C dan tidak kompatibel dengan asam kuat dan banyak pelarut. Umum pada katup jarum hidrolik berbiaya rendah dan layanan air.
- Logam-ke-logam (baja tahan karat atau Stellite pada baja tahan karat): Digunakan ketika suhu melebihi batas PTFE atau ketika cairan proses tidak kompatibel dengan dudukan polimer. Kursi berbahan logam memerlukan gaya duduk yang lebih tinggi dan tidak dapat menutup dengan rapat seperti kursi empuk pada tekanan rendah, namun dapat dioperasikan dengan andal hingga 600°C dan pada tekanan yang sangat tinggi di atas 10.000 psi. Kursi logam berwajah bintang memberikan ketahanan terhadap erosi dan goresan yang jauh lebih baik dibandingkan dengan dudukan berbahan stainless-on-stainless.
- MENGINTIP (polietereterketon): Kursi polimer berkinerja tinggi menawarkan ketahanan kimia yang unggul terhadap alternatif PTFE, stabilitas dimensi pada suhu hingga 250°C , dan kekuatan mekanik yang tahan terhadap ekstrusi pada tekanan tempat duduk yang tinggi. Digunakan dalam katup pengambilan sampel gas, sistem kromatografi, dan instrumentasi analitik bertekanan tinggi.
Apa Perbedaan Antara Katup Pengukur dan Katup Jarum?
A katup pengukur adalah jenis katup jarum khusus yang dirancang untuk menghubungkan dan mengisolasi pengukur tekanan (atau pemancar tekanan) dari jalur proses. Katup jarum standar adalah perangkat pengatur aliran dan penutup untuk keperluan umum. Kebingungan muncul karena katup pengukur menggunakan internal katup jarum, namun berbeda dalam geometri bodi, konfigurasi port, dan fungsi yang dimaksudkan. Memahami perbedaan ini mencegah spesifikasi yang terlalu rendah (memasang katup jarum standar di mana katup pengukur diperlukan) dan spesifikasi yang berlebihan (membeli katup pengukur untuk aplikasi kontrol aliran yang tidak memberikan manfaat).
Katup Pengukur: Tujuan, Desain, dan Fitur Utama
Katup pengukur memiliki tiga fungsi: mengisolasi pengukur tekanan dari proses pelepasan dan penggantian pengukur yang aman; ini menyediakan port pembuangan atau ventilasi untuk menurunkan tekanan pada sisi pengukur sebelum melepaskan instrumen; dan berfungsi sebagai port kalibrasi untuk menghubungkan standar referensi selama pemeriksaan kalibrasi. Ciri-ciri standar katup pengukur yang tidak terdapat pada katup jarum pada umumnya :
- Koneksi proses bawah: Katup pengukur memiliki saluran masuk proses di bagian bawah badannya, menghubungkan langsung ke pipa proses atau titik penyadapan. Pengukur atau pemancar terhubung ke port atas. Pengaturan vertikal ini memastikan drainase kondensat dan pembersihan otomatis pada garis pengukuran.
- Pelabuhan berdarah: Sekrup pembuangan kecil atau katup jarum bantu pada badan katup pengukur memungkinkan sisi instrumen dibuang ke atmosfer atau saluran pembuangan yang aman sebelum sambungan pengukur putus. Hal ini mencegah teknisi terkena tekanan proses atau cairan berbahaya saat melepas pengukur.
- Bodi ringkas dengan koneksi standar pengukur: Katup pengukur diproduksi dengan sambungan standar untuk pemasangan langsung ke pengukur tekanan, pemancar, dan blok manifold — biasanya NPT betina 1/4 inci pada port instrumen dan NPT jantan atau betina 1/2 inci pada koneksi proses.
- Kap dan batang integral: Rumah kap mesin dan mekanisme batang pada katup pengukur dirancang untuk pengoperasian yang sering (membuka dan menutup untuk mengisolasi pengukur selama pemeliharaan) dengan keausan minimal, menggunakan roda tangan naik yang memberikan indikasi visual yang jelas tentang posisi terbuka atau tertutup.
Katup Jarum Standar: Fungsi Kontrol Aliran Tujuan Umum
Katup jarum standar dirancang terutama untuk pembatasan dan kontrol aliran cairan dan gas yang tepat dalam tabung instrumen, peralatan analitik, sirkuit hidrolik, dan jalur proses. Prioritas desain utamanya adalah:
- Penyesuaian aliran halus: Perjalanan jarum panjang (banyak putaran dari tertutup penuh ke terbuka penuh) dan diameter lubang kecil (biasanya Lubang 1 hingga 6 mm dalam ukuran instrumentasi) memungkinkan pembatasan laju aliran kecil yang sangat presisi yang tidak mungkin dilakukan dengan katup bola atau katup gerbang.
- Instalasi sebaris: Katup jarum standar memiliki badan lurus atau bersudut yang dirancang untuk dipasang di jalur proses, dengan sambungan ujung yang identik pada port masuk dan keluar.
- Sensitivitas arah aliran: Banyak katup jarum menentukan arah aliran yang diinginkan (di bawah jok atau di atas jok). Aliran di bawah dudukan (dari bawah ujung jarum) menghasilkan penghentian yang lebih baik pada tekanan rendah dan melindungi pengepakan dari tekanan proses. Aliran di atas dudukan (dari atas ujung jarum) lebih disukai dalam beberapa aplikasi bertekanan tinggi untuk membantu penghentian dengan menggunakan tekanan proses untuk membantu memasang jarum.
Perbandingan Berdampingan: Katup Pengukur vs. Katup Jarum
Perbedaan utama antara katup pengukur dan katup jarum standar dalam fungsi, desain, dan aplikasi | Fitur | Katup Pengukur | Katup Jarum Standar |
| Fungsi utama | Isolasi dan lindungi instrumen tekanan | Throttle dan kontrol laju aliran |
| Pelabuhan berdarah | Ya, fitur standar | Tidak standar |
| Orientasi pelabuhan | Proses bawah, instrumen atas | Sebaris atau sudut (kedua ujungnya sama besar) |
| Standarisasi koneksi | Port standar pengukur (1/4 sisi instrumen NPT) | Port standar proses (NPT, kompresi, SW) |
| Kemampuan kontrol aliran | Hanya isolasi hidup/mati | Pelambatan dan penghentian jangkauan penuh |
| Peringkat tekanan tipikal | Hingga 6.000 psi (414 bar) | Hingga 20.000 psi (1.380 bar) |
| Indikasi buka/tutup visual | Indikator handwheel atau batang naik | Jumlah giliran saja |
| Instalasi khas | Tepat di bawah pengukur tekanan atau pemancar | Dalam proses atau tabung instrumen berjalan |
Cara Memilih Katup Jarum: Kerangka Seleksi Lengkap
Memilih katup jarum yang salah untuk suatu aplikasi adalah salah satu penyebab paling umum dari kegagalan katup dini, kebocoran sistem, dan masalah kontrol proses. Pendekatan yang benar bekerja melalui enam parameter secara berurutan, dan tidak ada yang bisa dilewati tanpa menimbulkan risiko ketidakcocokan.
Langkah 1: Tentukan Cairan Proses dan Propertinya
Cairan yang bersentuhan dengan badan katup, ujung jarum, dudukan, dan pengepakan menentukan setiap pilihan material dalam pemilihan:
- Fase cair: Apakah fluida itu cair, gas, atau uap? Servis gas memerlukan katup untuk mempertahankan penutupan terhadap media dengan viskositas sangat rendah sehingga lebih mudah menemukan jalur kebocoran terkecil dibandingkan cairan. Layanan uap di atas 180°C menghilangkan dudukan PTFE dan memerlukan dudukan logam-ke-logam.
- Kompatibilitas kimia: Pastikan setiap bahan yang dibasahi (badan, jarum, dudukan, pengepakan, pengepakan batang, segel) kompatibel dengan cairan. Untuk cairan korosif, standarnya adalah 316 stainless. Untuk asam pekat, pelarut terklorinasi, atau cairan terhalogenasi, lihat bagan kompatibilitas bahan kimia dan pertimbangkan material bodi Hastelloy C-276 atau bodi berlapis PTFE untuk kasus ekstrem.
- Viskositas: Fluida dengan viskositas tinggi (di atas 500 cSt) menyebabkan penurunan tekanan yang tinggi pada lubang katup yang kecil dan mungkin memerlukan ukuran lubang yang lebih besar untuk mencapai laju aliran yang dibutuhkan. Cairan dengan viskositas sangat tinggi di atas 5.000 cSt mungkin tidak mengalir melalui lubang katup jarum instrumentasi standar dan memerlukan katup tingkat proses dengan saluran aliran yang lebih besar.
- Konten abrasi: Bubur, cairan yang mengandung pasir, dan cairan yang membawa partikulat keras mengikis ujung dan dudukan jarum. Untuk servis abrasif, pilih katup dengan jarum dan dudukan berwajah Stellite yang diperkeras, yang dinilai tahan terhadap erosi, atau pertimbangkan untuk merelokasi katup jarum ke titik dalam sistem di mana cairannya bersih.
Langkah 2: Konfirmasikan Persyaratan Tekanan dan Suhu
Peringkat tekanan dan suhu harus melebihi kondisi pengoperasian maksimum dengan margin keamanan yang memadai. Aturan kritisnya: baik tekanan pengoperasian maksimum maupun suhu pengoperasian maksimum harus berada dalam peringkat simultan katup, karena peringkat tekanan biasanya diturunkan suhunya untuk suhu tinggi:
- Nilai katup jarum 6.000 psi pada suhu 38°C (100°F) mungkin diremehkan 4.500 psi pada 200°C . Selalu verifikasi kurva suhu-tekanan (P-T) pabrikan pada suhu pengoperasian sebenarnya.
- Untuk aplikasi pengujian hidraulik dan tekanan dengan air atau oli pada suhu sekitar, katup jarum bertekanan tinggi diberi peringkat 10.000 psi (690 bar) umumnya diperlukan dan tersedia dalam 316 stainless.
- Untuk layanan kriogenik (nitrogen cair, LNG, oksigen cair), pastikan bahwa material bodi dan batang telah mendokumentasikan ketangguhan benturan pada suhu pengoperasian minimum. Baja tahan karat austenitik (304 dan 316) mempertahankan ketangguhan yang memadai minus 196°C ; katup baja karbon tidak dapat diterima untuk layanan kriogenik.
Langkah 3: Tentukan Koefisien Aliran yang Dibutuhkan (Cv)
Koefisien aliran Cv (atau Kv dalam satuan metrik) menentukan berapa banyak aliran yang melewati katup terbuka penuh pada penurunan tekanan tertentu. Untuk katup jarum yang digunakan dalam layanan pelambatan, Cv yang diperlukan dihitung dari laju aliran dan kebutuhan penurunan tekanan:
Untuk zat cair: Cv = Q × √(SG / ΔP)
Dimana Q adalah aliran dalam US galon per menit, SG adalah berat jenis fluida relatif terhadap air, dan ΔP adalah penurunan tekanan dalam psi. Agar laju aliran terkontrol turun di bagian tengah perjalanan katup jarum yang sensitif (bukan di ujung jarum yang ekstrem dimana resolusi kontrol buruk), pilih katup yang Cv maksimumnya kira-kira 3 hingga 5 kali Cv yang dibutuhkan pada aliran normal . Hal ini menempatkan titik pengoperasian sekitar 20 hingga 30% dari pembukaan penuh, di mana pengendalian katup jarum adalah yang terbaik. Katup jarum memiliki nilai Cv yang sangat rendah berdasarkan desain: tipikal Katup jarum instrumentasi NPT 1/4 inci memiliki Cv maksimum sekitar 0,3 hingga 0,8 , sehingga cocok untuk kontrol aliran rendah yang presisi dibandingkan pelambatan volume tinggi.
Langkah 4: Pilih Akhiri Koneksi
Katup jarum tersedia dengan beberapa jenis sambungan ujung, dan pilihannya harus sesuai dengan pipa atau perpipaan yang berdekatan dan kelas tekanan:
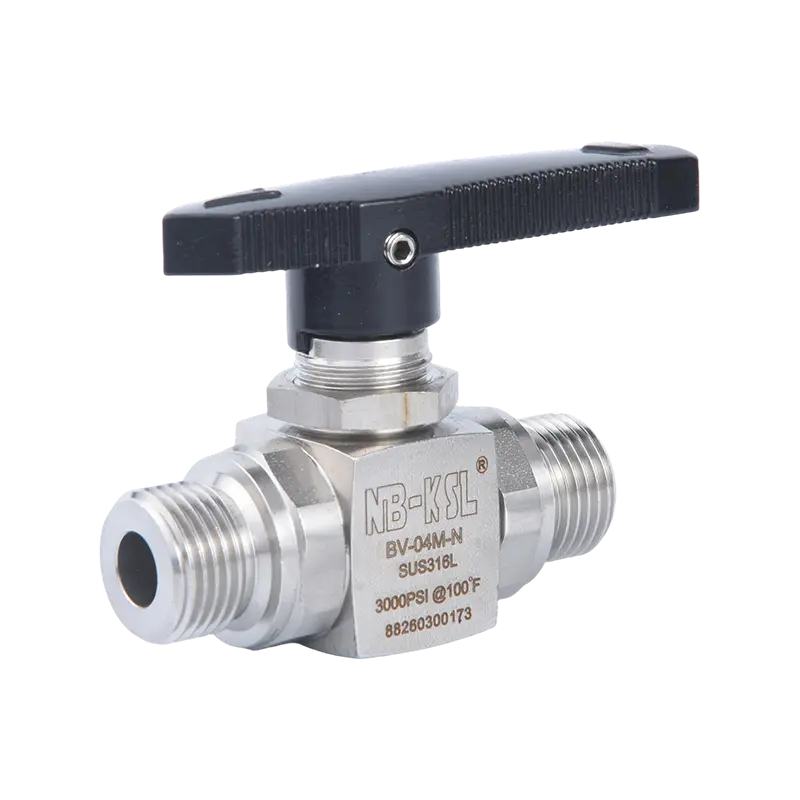
- Berulir NPT (Lancip Ulir Pipa Nasional): Sambungan paling umum untuk katup jarum instrumentasi di Amerika Utara. Ukuran dari NPT 1/8 inci hingga 1 inci . Membutuhkan pita PTFE atau penutup pipa pada ulirnya. Kemampuan tekanan maksimum hingga 6.000 psi untuk sambungan NPT kecil di badan katup tahan karat.
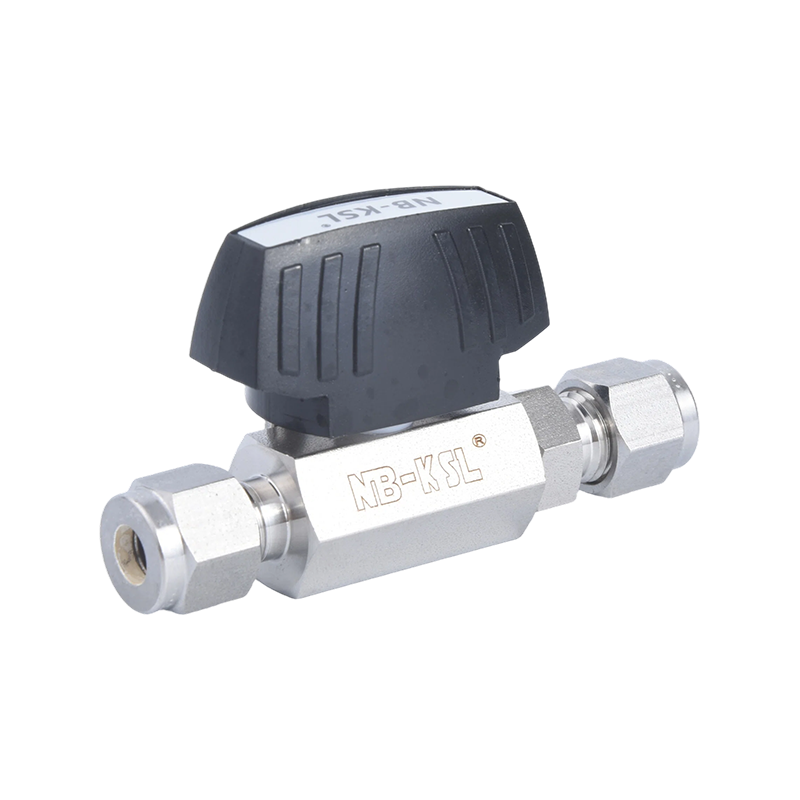
- Fitting kompresi (tipe Swagelok atau Parker A-Lok): Untuk sambungan pipa instrumen dari bahan stainless atau bahan tabung lainnya. Ferrule fitting kompresi menggigit tabung OD, menciptakan sambungan bebas bocor tanpa ulir. Dinilai untuk 3.000 hingga 10.000 psi tergantung pada ukuran tabung dan bahan. Standar untuk instrumen analitik, jalur kromatografi gas, dan peralatan laboratorium.
- Las soket (SW): Badan katup diselipkan ke ujung pipa dan sambungannya dilas fillet. Diperlukan dalam pemipaan proses suhu tinggi bertekanan tinggi di mana sambungan berulir dilarang oleh kode. Perpipaan proses ASME B31.3 umumnya menggunakan katup jarum las soket pada layanan kelas tekanan Kelas 1500 dan Kelas 2500.
- Las pantat (BW): Badan katup memiliki ujung pipa polos yang dilas ke dalam pipa. Digunakan untuk perpipaan bertekanan tertinggi dan bersuhu tertinggi di mana sambungan mekanis tidak dapat diterima. Umum pada instalasi katup akar instrumen pembangkit listrik.
- BSPP atau benang metrik: Standar di pasar Eropa dan Asia Pasifik. BSPP (Pipa Paralel Standar Inggris) adalah ulir paralel yang menyegel pada muka atau mesin cuci berikat, bukan pada lancip ulir, sehingga memberikan sambungan anti bocor yang dapat digunakan kembali tanpa penutup bila digunakan dengan mesin cuci penyegel yang sesuai.
Langkah 5: Pilih Jenis Pengepakan yang Benar
Pengemasan batang menutup celah melingkar antara batang yang berputar dan kap badan katup, mencegah kebocoran cairan proses ke atmosfer di sepanjang batang. Pilihan pengepakan mempengaruhi kisaran suhu pengoperasian, kompatibilitas bahan kimia, dan gesekan pengepakan (yang menentukan torsi roda tangan yang diperlukan untuk mengoperasikan katup):
- Pengepakan PTFE: Standar untuk sebagian besar aplikasi. Kisaran suhu minus 200°C hingga plus 200°C . Ketahanan kimia yang sangat baik, gesekan rendah (mudah dioperasikan), tetapi merayap seiring waktu pada suhu tinggi, sehingga memerlukan pengencangan ulang mur pengepakan secara berkala.
- Pengepakan grafit (grafit fleksibel): Digunakan untuk layanan suhu tinggi di atas 200°C dan untuk uap, cairan perpindahan panas, dan aplikasi di mana PTFE tidak cocok. Peringkat suhu hingga 550°C dalam layanan non-oksidasi. Gesekan yang lebih tinggi dibandingkan PTFE, membutuhkan tenaga yang lebih besar untuk mengoperasikan handwheel katup.
- Segel bellow logam: Bellow logam yang dilas sepenuhnya menggantikan pengepakan tradisional, menghasilkan batang yang tertutup rapat dan tidak memiliki emisi buronan. Diwajibkan oleh peraturan Metode EPA 21 untuk layanan senyawa organik yang sangat mudah menguap (VOC). Katup jarum bersegel bellow jauh lebih mahal tetapi sepenuhnya menghilangkan kebocoran pengepakan sebagai mode kegagalan.
Langkah 6: Verifikasi Tipe Tubuh dan Persyaratan Layanan Khusus
Di luar parameter inti, beberapa persyaratan khusus aplikasi harus dikonfirmasi:
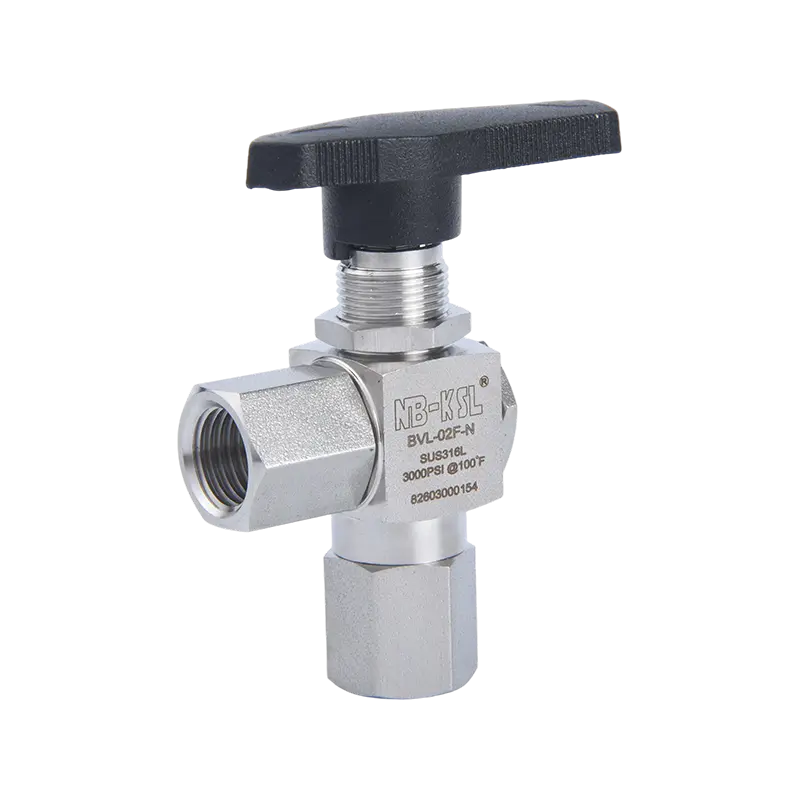
- Sudut vs. benda lurus: Katup jarum sudut memiliki jalur aliran 90 derajat melalui badan dan lebih disukai jika pipa proses mendekati katup dari satu arah dan keluar tegak lurus (menghilangkan satu siku pipa). Bak lurus meminimalkan penurunan tekanan dan merupakan standar untuk layanan pelambatan inline.
- Batang meninggi vs. batang tidak meninggi: Batang yang meninggi bergerak ke atas saat katup terbuka, memberikan indikasi posisi visual yang jelas dan mencegah keausan pada ulir batang akibat rotasi di bawah beban pengepakan. Batang yang tidak meninggi berputar di tempatnya, yang disukai jika ruang kepala terbatas.
- Roda tangan yang dapat dikunci: Dalam aplikasi yang kritis terhadap keselamatan di mana posisi katup harus diamankan dari penyetelan yang tidak sah, roda tangan pengunci atau ketentuan segel kawat mencegah gangguan tanpa kunci atau merusak segel kawat.
- Kepatuhan NACE MR0175 / ISO 15156: Aplikasi minyak dan gas dalam layanan asam (lingkungan yang mengandung hidrogen sulfida) memerlukan bahan yang tahan terhadap retak tegangan sulfida. Katup jarum tahan karat yang sesuai dengan NACE menggunakan bahan kimia terkontrol dan kekerasan semua komponen yang dibasahi untuk memenuhi standar. Verifikasi kepatuhan NACE secara eksplisit saat membeli katup untuk layanan asam.
Cara Menghentikan Kebocoran Katup Jarum: Mendiagnosis dan Memperbaiki Setiap Jenis Kebocoran
Katup jarum yang bocor gagal terjadi di salah satu dari tiga lokasi: melalui batang (kebocoran pengepakan eksternal), melalui dudukan (kebocoran internal atau sisi proses melewati jarum yang tertutup), atau melalui sambungan bodi (kebocoran ulir atau fitting). Masing-masing jenis memiliki pendekatan diagnosis dan perbaikan yang berbeda, dan membingungkannya akan membuang-buang waktu dan berisiko memperburuk kebocoran.
Kebocoran Tipe 1 : Kebocoran Stem Packing (Emisi Buronan Eksternal)
Kebocoran pengepakan batang muncul sebagai cairan yang mengalir atau berkabut di sekitar batang katup tempat keluarnya kap mesin, tepat di atas roda tangan. Ini adalah kebocoran katup jarum yang paling umum terjadi pada servis lapangan dan pada sebagian besar kasus dapat dihentikan tanpa melepas katup dari servis.
Penyebab:
- Pengepakan PTFE mengalir dingin (merangkak) seiring waktu di bawah kompresi dan siklus suhu, sehingga mengurangi tekanan kontak pada batang
- Pengepakan telah terdegradasi oleh serangan kimia dari cairan proses
- Mur pengepakan tidak pernah dikencangkan sesuai spesifikasi yang benar selama pemasangan awal
- Batang katup telah mengembangkan alur keausan di mana ia bersentuhan dengan pengepakan, sehingga memberikan jalur kebocoran bahkan ketika pengepakan itu sendiri masih utuh
Cara menghentikan kebocoran pengepakan batang:
- Upaya pertama: Kencangkan mur pengepakan. Kebanyakan katup jarum memiliki mur pengepakan (juga disebut mur kelenjar) yang menekan pengepakan pada batang. Dengan menggunakan kunci pas ujung terbuka yang sesuai, kencangkan mur pengemas seperempat putaran (90 derajat) searah jarum jam saat katup beroperasi pada tekanan operasi normal. Periksa kebocoran setelah setiap penambahan. Jangan melebihi satu putaran penuh (360 derajat) pengencangan total tanpa memeriksa torsi pengoperasian katup, karena pengetatan yang berlebihan membuat roda tangan sulit berputar dan mempercepat keausan batang.
- Jika pengencangan menghentikan kebocoran: Catat jumlah putaran mur pengepakan yang diterapkan. Jika diperlukan lebih dari satu putaran penuh untuk menghentikan kebocoran, maka kemasan telah terkompresi secara signifikan dan perlu diganti dalam waktu dekat. Jadwalkan penggantian pengepakan pada kesempatan pemeliharaan berikutnya.
- Jika pengencangan tidak menghentikan kebocoran atau katup menjadi terlalu kaku untuk dioperasikan: Kemasannya harus diganti. Hal ini memerlukan penurunan tekanan pada katup, mengisolasinya dari tekanan hulu dan hilir, dan melepas mur pengepakan dan pengepakan lama menggunakan pick pengepakan atau ekstraktor. Pasang packing baru dengan jenis dan ukuran yang sama seperti yang ditentukan oleh pabrikan katup, lumasi batang sedikit dengan pelumas yang direkomendasikan pabrikan katup (seringkali gemuk PTFE), pasang kembali, dan kencangkan kembali mur pengepakan sesuai torsi yang ditentukan pabrikan.
- Jika batangnya tergores atau beralur: Batang harus diganti bersamaan dengan pengepakan, karena permukaan batang yang rusak akan menyebabkan pengepakan baru segera bocor. Dalam kasus korosi batang atau skoring yang parah, seluruh badan katup mungkin perlu diganti.
Kebocoran Tipe 2: Kebocoran Dudukan (Aliran Melalui Katup Tertutup)
Kebocoran dudukan memungkinkan aliran melewati katup meskipun roda tangan telah dikencangkan sepenuhnya. Hal ini dideteksi dengan mengamati aliran di sisi hilir katup yang tertutup, atau dengan mengukur kenaikan tekanan hilir dalam sistem tertutup. Kursi bocor katup jarum baja tahan karat memiliki tiga penyebab utama:
- Erosi atau kerusakan tempat duduk: Dudukan PTFE atau nilon yang lembut telah terkikis oleh partikel abrasif, kavitasi, atau penutupan berulang kali pada dudukan yang terkontaminasi. Bahkan goresan mikroskopis pada permukaan tempat duduk menciptakan jalur kebocoran yang melewati jalur kontak jarum-ke-tempat duduk.
- Kerusakan ujung jarum: Ujung jarum tahan karat yang mengeras telah terkelupas, terkorosi, atau berubah bentuk secara plastis karena penutupan yang berlebihan (menutup katup dengan kecepatan tinggi atau menerapkan torsi penutupan yang berlebihan). Ujung jarum yang rusak tidak dapat membentuk garis segel 360 derajat penuh dengan dudukannya.
- Benda asing pada dudukan: Partikel yang terperangkap di antara jarum dan dudukan selama penutupan mencegah dudukan penuh. Hal ini sering kali bersifat sementara dan diatasi dengan membuka katup sebentar untuk membilas partikel, lalu menutupnya kembali dengan hati-hati.
Cara menghentikan kebocoran kursi:
- Siram kursi: Buka katup sepenuhnya dalam waktu singkat untuk membersihkan partikel apa pun dari area dudukan, lalu tutup kembali secara perlahan hanya dengan tekanan tangan yang stabil. Jangan gunakan kunci pas pada roda tangan untuk menutup paksa katup, karena dapat meremukkan dan merusak dudukan empuk secara permanen.
- Ganti tempat duduk: Kebanyakan katup jarum dengan dudukan PTFE yang dapat diganti dapat dipasang kembali dengan menurunkan tekanan katup, melepas rakitan batang dan jarum, melepas sisipan dudukan lama, dan menekan dudukan baru. Kit pengganti kursi dari pabrikan mencakup dimensi dan instruksi kursi yang benar. Setelah penggantian dudukan, tutup katup dengan tangan sampai terasa ada hambatan dan pastikan penutup kedap gelembung dengan uji kebocoran.
- Ganti katup: Jika lancip dudukan badan katup atau ujung jarum rusak (terkorosi, berlubang, atau terkelupas pada katup dudukan logam), pemasangan kembali dengan cara menjilat jarum dan dudukan dengan senyawa gerinda katup dapat dilakukan untuk katup dudukan logam. Namun, untuk katup jarum instrumentasi dengan dudukan lunak, dudukan bodi yang rusak biasanya memerlukan penggantian katup penuh, karena pengerjaan ulang yang presisi pada lancip dudukan di lapangan tidak praktis.
Kebocoran Tipe 3: Kebocoran Sambungan (Kebocoran Benang atau Fitting)
Kebocoran sambungan muncul di persimpangan antara badan katup dan fitting pipa atau fitting tabung yang berdekatan, bukan di batang atau melalui dudukan. Ini sambungan yang bocor, bukan katup yang bocor. Penyebab dan solusinya:
- Kebocoran benang NPT: Sealant pada ulir tidak memadai, sambungan ulir silang, atau pengikatan ulir tidak memadai (kurang dari empat hingga lima ulir yang terpasang pada NPT). Solusi: kurangi tekanan, lepaskan, gunakan pita PTFE baru (minimal 3 hingga 4 bungkus searah putaran ulir) atau gunakan pasta penyegel ulir pipa, dan sambungkan kembali dengan torsi yang benar. Benang jantan NPT 1/4 inci harus dikencangkan 12 hingga 15 Nm (9 hingga 11 ft-lb) setelah hand-tight, biasanya 2 hingga 3 putaran melewati hand-tight engagement.
- Kebocoran fitting kompresi: Ferrule tidak sepenuhnya berayun pada pemasangan awal, atau pipa tidak dimasukkan sepenuhnya ke penahan badan katup sebelum dikencangkan. Solusi untuk pemasangan baru: lakukan pemasangan kembali dengan mengencangkan mur tambahan seperempat putaran melewati titik resistensi yang kuat . Untuk sambungan yang dibuat sebelumnya dan dikencangkan kembali, ganti ferrule dan ulangi prosedur pemasangan dengan potongan tabung baru tepat dan terpasang sepenuhnya sebelum mengencangkan.
- Kebocoran sambungan las: Lubang jarum atau retakan pada las fillet pada sambungan las soket menunjukkan penetrasi las atau porositas las yang tidak memadai. Hal ini memerlukan pengelasan ulang setelah menggerinda area yang rusak dan merupakan pekerjaan bagi tukang las bersertifikat yang mengikuti ASME B31.3 atau persyaratan kode perpipaan yang berlaku.
Praktik Pencegahan yang Menghilangkan Sebagian Besar Kebocoran Katup Jarum Sebelum Terjadi
- Jangan sekali-kali menggunakan kunci pas pada roda tangan untuk menutup paksa katup. Katup jarum dirancang untuk ditutup hanya dengan tekanan tangan. Pengencang kunci pas meremukkan jok empuk dan merusak ujung jarum, sehingga menjamin kebocoran jok dalam waktu singkat.
- Mundur seperempat putaran setelah menutup sepenuhnya. Pada beberapa desain, hal ini mengurangi beban batang yang berlebihan dan mencegah dudukan empuk mengalir dingin di bawah beban tekan yang berkepanjangan, sehingga memudahkan pembukaan kembali katup dan memperpanjang masa pakai dudukan.
- Pasang katup dengan arah aliran yang benar. Mengoperasikan katup jarum yang peka terhadap arah aliran secara terbalik (mengalir di atas dudukan ketika desain memerlukan aliran di bawah dudukan) dapat menyebabkan pengepakan diberi tekanan secara langsung, sehingga mempercepat kebocoran pengepakan. Periksa tanda panah aliran pabrikan pada bodi.
- Jangan gunakan katup jarum untuk servis on-off pada frekuensi tinggi. Katup jarum dirancang untuk penyesuaian atau pelambatan yang jarang terjadi, bukan sebagai katup isolasi yang diputar berkali-kali per hari. Pengoperasian yang sering mempercepat keausan tempat duduk dan pengepakan. Untuk servis on-off siklus tinggi, gunakan katup bola dan pasang katup jarum hanya untuk pemangkasan aliran akhir.
- Kencangkan mur pengepakan sesuai spesifikasi selama pemasangan. Sebagian besar kebocoran packing terjadi karena packing tidak cukup dikencangkan pada tahap awal pemasangan. Setelah memasang katup jarum baru, kencangkan mur pengepakan sesuai torsi yang ditentukan pabrikan, kemudian periksa kembali setelah siklus tekanan operasional pertama, karena ekspansi termal selama tekanan awal menyebabkan kompresi pengepakan awal yang mungkin memerlukan sedikit peningkatan pengencangan tambahan.
Aplikasi Katup Jarum Stainless Steel berdasarkan Jenis Industri dan Layanan
Memahami di mana dan mengapa katup jarum baja tahan karat ditentukan di berbagai industri membantu pembeli dan insinyur membuat keputusan pemilihan yang lebih percaya diri dan mengenali kapan katup jarum merupakan teknologi yang tepat dan bukan.
Minyak dan Gas: Aplikasi Kepala Sumur, Instrumen, dan Sistem Sampel
Industri minyak dan gas adalah pasar tunggal terbesar untuk katup jarum baja tahan karat. Aplikasi meliputi:
- Katup akar instrumen: Katup isolasi pertama antara pipa proses dan titik penyadapan instrumen. Katup-katup ini harus terisolasi secara andal di bawah tekanan dan suhu proses penuh dan dapat dioperasikan oleh satu teknisi selama pemeliharaan instrumen rutin. Katup jarum stainless 316 dengan sambungan las soket atau NPT merupakan standar untuk tekanan hingga Kelas 1500 (2.575 psi pada 38°C) .
- Contoh panel pengkondisian: Aliran sampel gas dan cairan dari jalur proses dikondisikan (difilter, dikurangi tekanan, dikontrol suhu) melalui panel yang berisi beberapa katup jarum untuk penyesuaian aliran, isolasi blok dan pembuangan, serta sambungan pembersihan. Katup jarum harus menangani berbagai macam cairan sampel termasuk hidrokarbon, gas yang mengandung H₂S, dan kondensat asam.
- Sambungan kalibrasi selip pengukuran: Katup jarum memberikan kontrol aliran yang presisi untuk injeksi cairan kalibrasi ke dalam skid pengukuran fiskal, di mana ±0,1% akurasi volumetrik diperlukan untuk transfer hak asuh hidrokarbon.
Kimia dan Farmasi: Dosis Presisi dan Persyaratan Sanitasi
- Dosis katalis: Penambahan katalis cair atau gas secara tepat ke dalam reaktor pada laju aliran sangat rendah yang terkendali memerlukan katup jarum yang dapat mempertahankan posisi throttle stabil selama berhari-hari atau berminggu-minggu. Stainless 316L dengan dudukan PEEK menangani sebagian besar aliran katalis termasuk senyawa organologam dan larutan katalis asam.
- Penambahan media bioreaktor: Bioreaktor farmasi memerlukan penambahan nutrisi yang steril, bahan kimia penyesuaian pH, dan bahan antibusa melalui katup jarum yang dapat disterilkan dengan uap di tempat (SIP) tanpa perlu dibongkar. Stainless 316L dengan permukaan internal yang dipoles secara elektro dan kemasan PTFE adalah spesifikasi standar untuk katup jarum bioproses.
- Peralatan laboratorium dan analitis: Sistem HPLC (kromatografi cair kinerja tinggi), kromatografi gas, dan spektrometer massa menggunakan katup jarum stainless mini dengan alat kelengkapan tabung kompresi untuk mengontrol fase gerak dan aliran gas pembawa pada laju aliran dari 0,01 hingga 10 mL per menit .
Pembangkit Listrik dan HVAC: Aplikasi Uap dan Suhu Tinggi
- Dosis kimia boiler: Inhibitor korosi, pemulung oksigen, dan bahan kimia pembersih kerak disuntikkan ke dalam sistem air umpan boiler melalui katup jarum tahan karat yang membatasi laju aliran bahan kimia kecil terhadap tekanan sistem boiler sebesar 10 hingga 150 bar .
- Jalan pintas perangkap uap: Katup jarum yang dipasang sebagai jalur bypass di sekitar steam trap memungkinkan drainase manual dan ventilasi sirkuit steam trap selama commissioning dan pemeliharaan, tanpa melepas trap dari layanan.
- Pengolahan air pendingin: Sistem air dingin dan air kondensor HVAC menggunakan katup jarum tahan karat pada panel dosis perlakuan kimia untuk biosida, penghambat kerak, dan injeksi penghambat korosi ke dalam sistem loop tertutup.
Jadwal Perawatan dan Praktik Terbaik Katup Jarum Stainless Steel
Katup jarum tahan karat dalam layanan instrumentasi kritis dan kontrol proses memerlukan program pemeliharaan terstruktur untuk memastikan pengoperasian bebas kebocoran yang berkelanjutan dan kinerja penutupan yang andal. Jadwal berikut menunjukkan praktik terbaik untuk katup dalam layanan proses berkelanjutan.
Inspeksi Rutin: Bulanan atau Selama Putaran Proses Normal
- Periksa secara visual semua area batang apakah ada robekan atau noda yang mengindikasikan kebocoran pengepakan. Kebocoran gas dapat dideteksi dengan larutan pendeteksi kebocoran yang sesuai (air sabun atau semprotan pendeteksi kebocoran komersial) yang diaplikasikan di sekitar area pengepakan.
- Pastikan roda tangan berada pada posisi yang benar (katup terbuka harus berada pada posisi yang ditetapkan selama commissioning; katup tertutup harus terpasang sepenuhnya tanpa tenaga yang berlebihan).
- Periksa mur pengepakan apakah ada yang kendor akibat getaran. Di lingkungan dengan getaran tinggi, ring pengunci atau desain mur pengepakan anti-getaran mencegah kelenjar pengepakan melonggar sendiri.
Pemeliharaan Tahunan: Inspeksi dan Penggantian Pengepakan
- Ukur posisi mur pengepakan terhadap tanda referensi yang dibuat pada saat pemasangan. Jika mur pengepakan telah maju lebih dari setengah putaran dari posisi semula, pengepakan telah terkompresi secara signifikan dan disarankan untuk menggantinya pada waktu penghentian berikutnya yang direncanakan.
- Periksa permukaan batang yang mudah dijangkau dari adanya korosi, lubang, atau goresan menggunakan kaca pembesar yang menyala. Kedalaman lubang lebih besar dari 0,1 mm pada permukaan penyegelan batang memerlukan penggantian batang.
- Verifikasi penutupan katup dengan menutup sepenuhnya dan memeriksa kebocoran melewati dudukan menggunakan pemantauan tekanan hilir atau metode uji gelembung yang sesuai dengan layanan.
Pemeliharaan Shutdown: Pembongkaran Penuh dan Rekondisi
- Bongkar katup sepenuhnya. Periksa ujung jarum, dudukan, batang, pengepakan, ulir mur pengepakan, dan lubang badan terhadap keausan, korosi, dan kesesuaian dimensi.
- Ganti semua barang lunak (jok, packing, O-ring atau gasket kap mesin) apa pun kondisinya. Barang lunak yang telah digunakan telah diperkeras dan dikompresi dari dimensi aslinya, dan hampir mencapai akhir masa pakai yang dapat diandalkan meskipun tidak mengalami penurunan kualitas.
- Lakukan uji kebocoran tempat duduk dan pengepakan di 1,5 kali tekanan operasi maksimum yang diijinkan (MAWP) dengan cairan uji yang ditentukan dalam ASME B16.34 atau standar pengujian katup yang berlaku sebelum mengembalikan katup ke servis.
Pertanyaan Yang Sering Diajukan Tentang Katup Jarum Stainless Steel
1. Apa perbedaan antara katup pengukur dan katup jarum?
A katup pengukur adalah katup jarum khusus yang dirancang khusus untuk mengisolasi pengukur tekanan atau pemancar tekanan dari jalur proses. Ini memiliki port proses bawah, port instrumen atas, dan port pembuangan untuk depresurisasi yang aman sebelum melepas pengukur. Sebuah standar needle valve adalah perangkat kontrol aliran dan pelambatan tujuan umum yang dipasang di jalur proses, dengan port masuk dan keluar yang identik untuk pemasangan inline. Keduanya menggunakan mekanisme batang jarum yang meruncing, tetapi geometri bodi, konfigurasi port, dan tujuan layanannya berbeda. Katup pengukur bukan pengganti katup jarum dalam layanan pembatasan aliran, dan katup jarum standar tidak memiliki port pembuangan yang diperlukan untuk pelepasan pengukur yang aman.
2. Bagaimana cara memilih katup jarum yang tepat untuk aplikasi saya?
Pilih katup jarum dengan mengerjakan enam parameter secara berurutan: pertama, identifikasi cairan proses dan verifikasi kompatibilitas bahan kimia dengan semua bahan yang dibasahi (badan, jarum, dudukan, pengepakan); kedua, konfirmasikan peringkat tekanan dan suhu pada kondisi pengoperasian aktual menggunakan kurva P-T pabrikan; ketiga, hitung koefisien aliran Cv yang diperlukan dan pilih katup yang Cv maksimumnya adalah 3 hingga 5 kali Cv yang diperlukan untuk memastikan pengoperasian pada jarak pertengahan pergerakan jarum yang dapat dikontrol; keempat, pilih jenis sambungan ujung yang benar (NPT, kompresi, las soket, las butt) untuk perpipaan yang berdekatan; kelima, pilih jenis pengepakan (PTFE untuk layanan umum, grafit untuk suhu tinggi, bellow logam untuk layanan tanpa emisi); keenam, verifikasi persyaratan khusus seperti kepatuhan NACE untuk layanan asam, standar sanitasi untuk layanan makanan dan farmasi, atau ketentuan penguncian untuk aplikasi yang kritis terhadap keselamatan.
3. Bagaimana cara mencegah kebocoran katup jarum pada batangnya?
Untuk menghentikan a kebocoran pengepakan batang pada katup jarum: pertama, coba kencangkan mur pengemas sebanyak seperempat putaran (90 derajat) saat katup berada di bawah tekanan pengoperasian normal, dan periksa apakah kebocoran sudah berhenti. Jika berhenti, pantau kekambuhan dan rencanakan penggantian kemasan pada kesempatan pemeliharaan berikutnya. Jika pengencangan tidak menghentikan kebocoran, atau jika katup menjadi sulit dioperasikan, turunkan tekanan dan isolasi katup, lepaskan mur pengepakan dan lepaskan pengepakan yang lama, periksa permukaan batang dari adanya goresan atau korosi (ganti batang jika rusak), pasang pengepakan baru dengan jenis dan ukuran yang benar dari kit perbaikan pabrikan, dan pasang kembali sesuai torsi mur pengepakan yang ditentukan. Jangan sekali-kali menggunakan kunci pas pada roda tangan untuk menutup paksa katup, karena hal ini akan mempercepat kerusakan pada dudukan dan pengepakan.
4. Mengapa baja tahan karat 316 merupakan bahan yang paling umum untuk katup jarum?
316 baja tahan karat adalah bahan katup jarum yang dominan karena komposisinya (16 hingga 18% kromium, 10 hingga 14% nikel, 2 hingga 3% molibdenum) memberikan ketahanan yang sangat baik terhadap lubang klorida, asam ringan, dan sebagian besar bahan kimia industri yang akan menimbulkan korosi pada katup baja karbon atau kuningan. Ia mempertahankan kekuatan mekanik yang memadai dari suhu kriogenik hingga sekitar 450°C dalam layanan berkelanjutan, sehingga cocok untuk sebagian besar instrumentasi industri dan aplikasi proses. 304 stainless (tanpa molibdenum) digunakan di lingkungan non-klorida yang mengutamakan biaya, tetapi 316 adalah spesifikasi default untuk layanan minyak dan gas, kelautan, kimia, dan farmasi.
5. Apa yang menyebabkan dudukan katup jarum bocor dan dapatkah diperbaiki?
Kebocoran dudukan katup jarum disebabkan oleh tiga faktor utama: erosi pada dudukan PTFE atau nilon lunak oleh partikel abrasif atau kavitasi; kerusakan pada ujung jarum akibat penutupan katup yang berlebihan dengan torsi yang berlebihan; atau benda asing yang terperangkap di antara jarum dan dudukan mencegah kontak penuh. Untuk katup jarum dengan dudukan empuk, dudukannya sering kali dapat diganti menggunakan kit pengganti dudukan dari pabrikan (tersedia untuk sebagian besar katup kelas instrumentasi) tanpa mengganti seluruh katup. Jika ujung jarum rusak, batang dan rakitan jarum harus diganti. Jika lancip dudukan badan katup rusak pada katup dengan dudukan logam, melapisi dudukan dengan senyawa penggerinda katup dapat memulihkan penutupan; untuk klep dengan dudukan empuk yang dudukan bodinya rusak, perlu dilakukan penggantian klep. Selalu tutup katup jarum hanya dengan tangan untuk mencegah kerusakan pada dudukan.
6. Berapa tingkat tekanan khas katup jarum baja tahan karat?
Katup Jarum Stainless Steel menjangkau berbagai peringkat tekanan tergantung pada konstruksi dan ukuran tubuh. Katup jarum instrumentasi standar dengan koneksi NPT atau tabung kompresi biasanya diberi peringkat 3.000 hingga 6.000 psi (207 hingga 414 bar) pada suhu sekitar. Katup jarum badan tempa bertekanan tinggi untuk pengujian hidraulik, pengujian gas, dan jangkauan aplikasi bawah laut 10.000 hingga 20.000 psi (690 hingga 1.380 bar) . Peringkat tekanan diturunkan suhunya untuk servis di atas sekitar 100°C, jadi selalu verifikasi kurva suhu-tekanan pabrikan pada suhu pengoperasian sebenarnya, bukan hanya tekanan kerja dingin maksimum.
7. Dapatkah katup jarum baja tahan karat digunakan untuk layanan oksigen?
Ya, katup jarum baja tahan karat dapat disetujui untuk layanan oksigen, tetapi hanya setelah persiapan khusus. Semua kontaminasi hidrokarbon (minyak pemotongan, lapisan pengawet, pelapis benang) harus dihilangkan dengan prosedur pembersihan bersertifikat (biasanya penghilangan lemak dengan pelarut diikuti dengan pencucian alkali panas dan verifikasi dengan analisis UV atau gravimetri). Kursi dan kemasan PTFE dapat diterima untuk layanan oksigen karena PTFE tidak mudah terbakar. Pelumas yang digunakan pada batang harus kompatibel dengan oksigen (bebas silikon, khusus mengandung oksigen, seperti minyak Krytox atau Halocarbon). Katup yang telah dibersihkan harus dikemas dalam kantong plastik tertutup dengan kemasan yang kompatibel dengan oksigen sampai pemasangan. Verifikasi bahwa sistem instrumen rakitan lengkap memiliki rating layanan oksigen sebelum memasang komponen apa pun.
8. Apa perbedaan antara badan katup jarum sudut dan lurus?
Pada katup jarum lurus (inline), jalur aliran masuk dan keluar badan katup pada sumbu yang sama, dengan batang jarum tegak lurus terhadap arah aliran. Katup ini memberikan penurunan tekanan yang lebih rendah dibandingkan katup badan sudut dan merupakan pilihan standar untuk pengoperasian pipa instrumen in-line. Pada katup jarum sudut, saluran masuk berada pada sudut 90 derajat terhadap saluran keluar, dengan batang jarum sejajar dengan salah satu lubang aliran. Katup sudut digunakan ketika pipa berubah arah di lokasi katup, menggantikan satu siku pipa dan mengurangi jumlah fitting dalam sistem. Katup bodi sudut juga menguras lebih sempurna dibandingkan bodi lurus saat jalur proses dikosongkan, hal ini penting dalam layanan sanitasi dan korosif di mana sisa cairan tidak boleh tertinggal di rongga katup.
 1 Gedung Zhongxin Yungu Zona D 1, Jalan Jiangkou, Distrik Fenghua, Kota Ningbo, Provinsi Zhejiang, Cina
 +86-574-88561893 / +86-15057497901
 Hak Cipta © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Produsen Perlengkapan & Katup Stainless Steel Grosir